

ДИРЕКТАН ТРАНСПОРТ ИЛИ ТРАНСПОРТ ПАЛЕТА
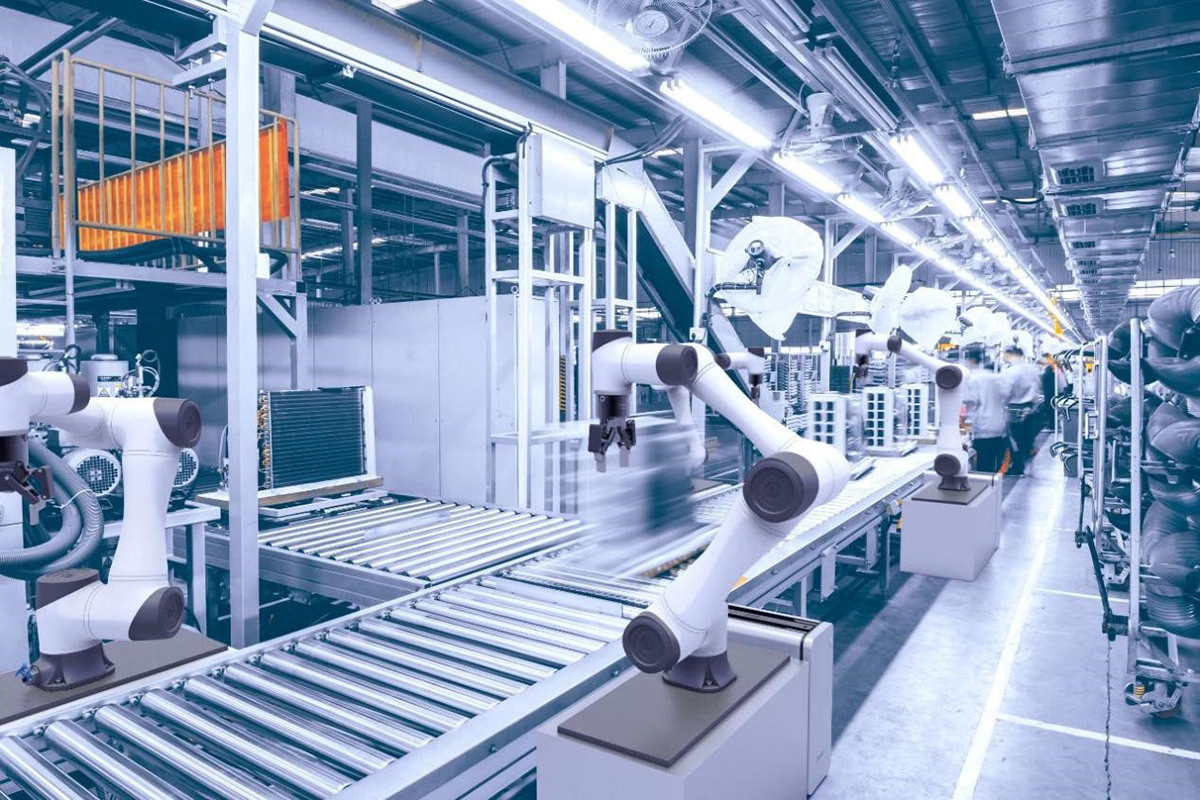
Стабилни производи се често могу транспортовати директно на флексибилним ланчаним, ланчаним или модуларним тракастим транспортерима. Директни транспорт обезбеђује компактно усмеравање и једноставне везе између машина.
Палетни или носачки системи су погоднији када процес захтева:
- поновљива оријентација производа;
- аутоматско склапање или тестирање;
- индивидуална идентификација производа;
- прецизно лоцирање на радним станицама;
- вишеструки путеви обраде;
- прерадити и заобићи петље.
Транспортни транспортер транспортује палету између станица, док наменске јединице за заустављање и лоцирање утврђују коначну позицију процеса.
БАЛАНСИРАЊЕ ЛИНИЈЕ И КОНТРОЛА ПРОЦЕСА
Најспорији рад одређује одрживи излаз линије. Повећање брзине транспортера не може исправити неуравнотежен процес монтаже или инспекције.
CSTRANS може да интегрише:
- граничници за палете и јединице за лоцирање;
- акумулација пре станица са променљивим циклусом;
- модули за подизање и пренос за паралелне процесе;
- спајање, дељење и заобилажење деоница;
- прерадити и одбацити рутирање;
- сензорски и РФИД интерфејси;
- директан и палетизован транспорт унутар једног система.
Пре него што се распоред финализује, заједно се проверавају асортиман производа, оптерећење носача, интерфејси станице, времена циклуса, редослед опоравка од грешака и потребна производња у току.
Циљ је контролисан проток појединачних комада који одржава сваки процес снабдеваним без стварања непотребног нагомилавања између станица.


